0.01 毫米背后:一条公差是怎么被守住的
一支笔能不能顺畅开合、磁吸能不能吸牢,都由肉眼看不见的尺寸差决定。这篇文章不谈情怀,只谈一件事:0.01 毫米的公差在生产线上要靠什么才能长期稳定。
消费者能看到的是外观,看不到的是尺寸。而一支笔好不好用,几乎完全由那些看不见的尺寸差决定——笔杆与笔帽的配合间隙、磁吸件之间的吸合面平行度、螺纹或磁环的同心度。公差就是对这些「差多少算合格」的定量约定。
为什么是 0.01 毫米这个量级
以笔杆直径 10mm 为例:如果配合公差放宽到 0.1mm,笔帽与笔杆之间会出现肉眼可见的晃动,长期使用后间隙还会因磨损继续扩大;收紧到 0.01mm 级别时,晃动消失,但加工难度与成本显著上升,对设备和操作的一致性提出了更高要求。所以公差不是越小越好,而是在「使用体验」与「可稳定量产」之间取的一个点。
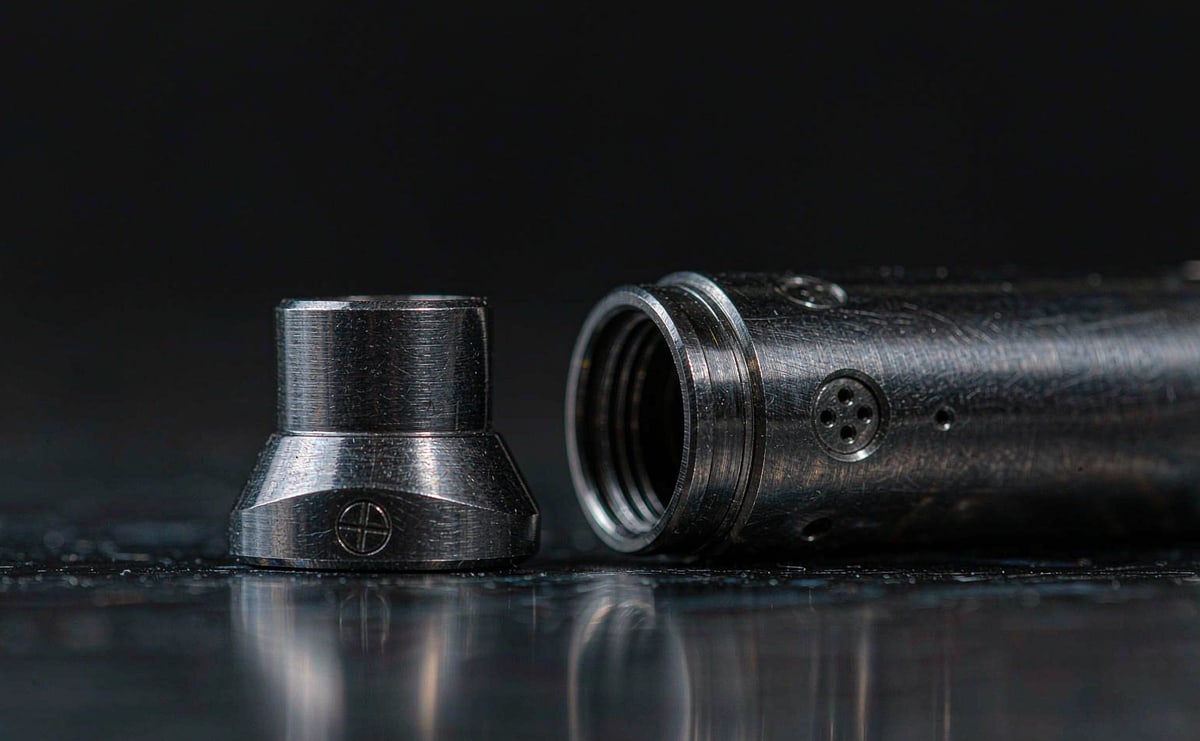
笔帽与笔杆分开并排:配合面之间的间隙就是这个公差控制的对象——几十分之一毫米的差别,手上一试便知
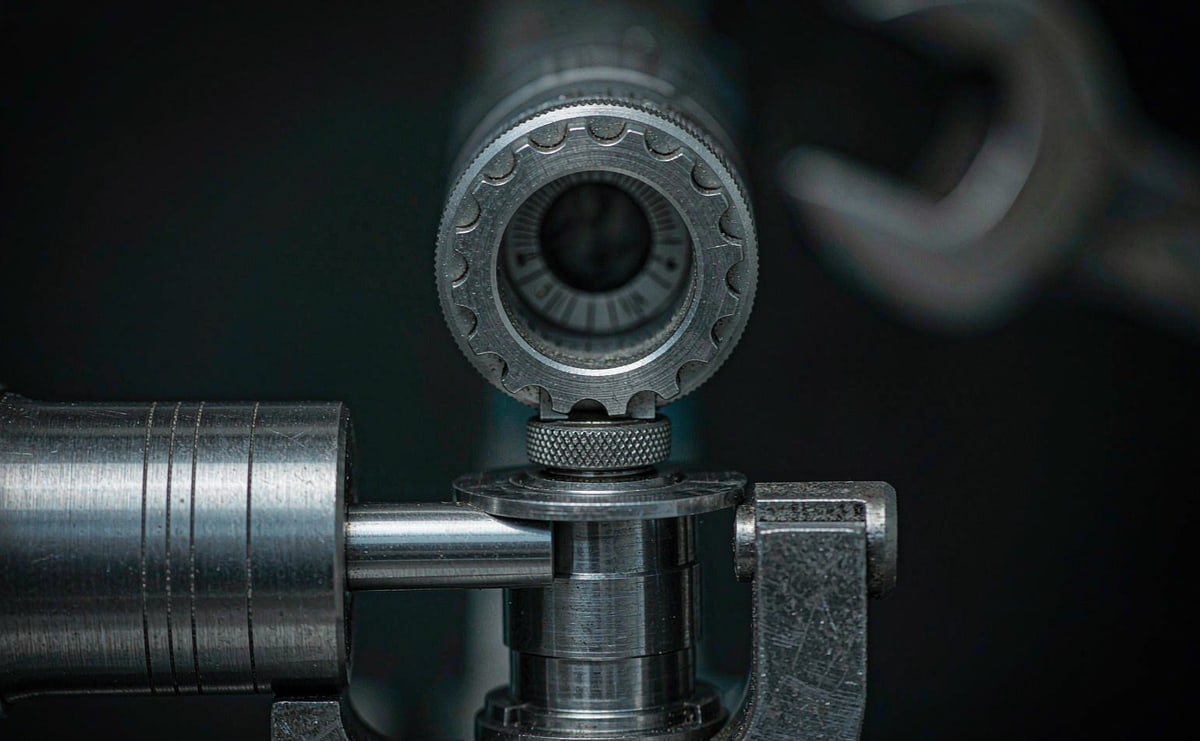
每一次「合格」判定背后,都是这样一个读数——公差不是文件上的数字,是每天重复上千次的实测
守住公差靠的是体系,不是师傅的手感
真正的难点不在于「做出一次」,而在于「连续做一万次都在范围内」。这靠三件事:
第一是量具本身要够。用千分尺去检验公差 0.01mm 的零件,等于用一把只能量到 0.1mm 的尺子去量头发丝——量具的分辨率必须显著优于被测公差,检测设备的存在意义正在于此。
第二是标准要写下来。不同材料、不同设备、不同产品要用不同的刀具与工艺标准文件。经验如果只存在于个人手里,产线换一个人就可能换一种做法;写成文件并培训到位,一致性才有保障。
第三是问题要能被看见。把产品按「完全符合 / 基本符合有瑕疵 / 不符合需隔离」分级,重点盯住「基本符合」这一档并建立防火墙,避免瑕疵品流入下一工序。把瑕疵挡在中间层,比事后返工的成本低得多。
也要说清楚
公差控制有客观边界。再严的公差也抵不过材料本身的批次差异和长期磨损;一支笔开合顺滑三年之后,间隙总会变化。我们能做的是把出厂时的状态控制到足够好,并把公差要求写进产品标准里——这不是玄学,是可以测量、可以复核、可以追责的工程事实。
一句话总结:0.01 毫米不是营销话术,是一条被量具验证、被文件固定、被分级管控持续守住的生产线纪律。