一块金属的旅程:CNC 精工
整块原料一体切削成型,精度 0.01mm,公差控制在机械手表级别。
2026-10-12
我们的笔身不是从模具里出来的,而是从一整块金属里削出来的。CNC 数控机床一层层去除材料,笔身、结构与配件一体成型——没有拼接缝隙,握在手里是完整的厚重感。
金属笔的「一体成型」不是营销词。它意味着笔身、笔仓壁、螺纹座、笔夹座来自同一块坯料,内部没有胶接、没有卡扣、没有两种材料的热胀冷缩差异。这也是全金属笔能陪伴使用者很多年的结构前提:接缝越少,可以坏的地方越少。
精度意味着什么
加工精度可达 0.01mm——大约是一根头发直径的七分之一。落到手感上,它意味着三件事:
- 防滑纹理不是简单的凹凸,而是均匀的切削纹路——既有摩擦力,又不会硌手,适合长时间书写。
- 结构契合:按压与转动结构的阻尼感可以被精准控制,既不松垮也不生涩。
- 笔尖不晃动:笔芯装入后受力均匀,兼顾把玩与日常书写。很多只注重外观的笔,写字时笔尖会晃、会漏墨。
0.01mm 也不是设备买回来就有的。刀具磨损、装夹力度、切削参数、车间温度,每一项都会把公差吃掉。从 1994 年建厂起,我们的工艺文件就是把「这台机床、这种材料、这把刀具用什么参数」写成标准——换人、换班次,结果一致。韶华口红笔的 CNC 车削环节,精度要求甚至到 0.001mm 级。
检测先于加工:43% 的设备在「挑毛病」
精密制造的核心成本不在「做出来」,而在「确认它做对了」。我们车间里的 596 台设备中,检测设备有 260 台件、占比约 43%——三坐标测量、轮廓仪、投影仪、各类量具检具。一支笔在出厂前被量过的次数,远多于它被写过的次数。
这套检测体系是分三段运转的,依托 ISO9001 质量管理体系:事前,四类标准文件(刀具使用标准、加工程序标准、工艺流程文件、检测标准文件)先行,把参数锁死;事中,首件全检、批次抽检,换刀必检;事后,成品全检与留样追溯。问题在厂内被拦住,而不是流到你手上。
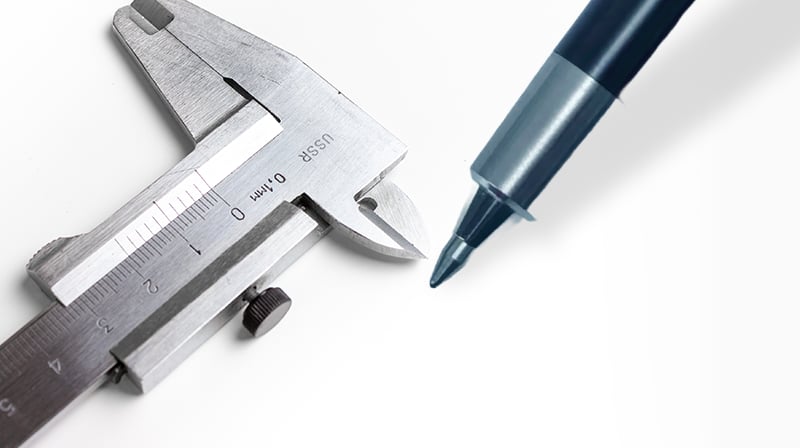
一支笔的工序链
从坯料到成品,一支笔要走过:车削成形 → 铣削结构与纹理 → 钻孔攻牙 → 去毛刺 → 手工修边 → 表面处理 → 全检包装。其中「手工修边」是最容易被忽略的一环:CNC 可以把棱角做到 0.01mm 级,但「摸起来舒服」仍需要人手一遍遍过——机器负责不硌手,人负责顺手。
与其它工艺的差别
注塑靠模具浇筑,难免有合模线、毛刺,拼接处容易积灰,反复摩擦会加速磨损;冲压适合简单造型,做不了复杂的内部结构;手工雕刻的细节全凭手感,批量生产时每支都不一样。
CNC 的原料损耗比注塑高,但换来的是更高的成品密度与更稳定的结构。
金属材质的 CNC 笔,用几年后笔身依然光亮,不会掉漆或变形;阳极氧化处理过的铝合金外壳反复摩挲也不褪色。这也是我们敢给全系列 13 个型号提供 10 年质保的工艺基础:结构没有接缝可以失效,公差没有累计可以松动。
也让小批量定制成为可能
专属纹理、企业标识、材质搭配,都不需要开一副几万元的模具——改加工程序即可。这正是限定款与联名款能快速落地的原因:小批量、多批次、不牺牲精度。