金属塊の旅:CNC精密加工
素材から一体削り出し、公差0.01mm、機械式時計レベルの精度。
2026-10-12
当社の軸は金型から出てきません。金属の塊から削り出されます。CNC マシンが素材を少しずつ除去し、軸・構造・パーツを一体成形——接着による継ぎ目も、スナップ止めも、異材接合もありません。手にしたときにひとつの塊として感じられるのは、実際にひとつの塊だからです。
「一体成型(モノブロック構造)」は宣伝文句ではなく、構造上の事実です。軸の壁も、ペンホルダーも、ねじ部も、クリップ台座も、同一の素材から来ています。内部に緩む部分も、外れる部分も、膨張率の違う材料の組み合わせもありません。継ぎ目が少ないほど壊れる箇所が少ない——全金属ペンが長く付き合える理由は、ここにあります。
精度が意味するもの
加工公差は 0.01mm に達します。髪の毛の直径の約7分の1です。これが手触りとして意味するのは、具体的には三つです。
- 防滑纹理は無秩序な凹凸ではなく、均一な切削模様——長時間の筆記に耐える摩擦がありながら、手を痛めません。
- 構造の噛み合わせ:押し引きや回転の抵抗感を精密に調整でき、緩くも硬くもなりません。
- ペン先のブレなし:リフィルが均一な圧力で保持されます。見た目だけのペンは、いざ書くと軸先が揺れたり漏墨したりしがちです。
この 0.01mm は、機械を買えば自動的に手に入るものではありません。工具の摩耗、チャッキング力、切削条件、工場の気温——すべてが公差を蝕みます。1994年の創業以来、私たちは「この機械・この材料・この工具にはこの条件」という基準を文書化し、誰が担当しても、どのシフトでも同じ結果が出るようにしてきました。韶華リップペンの旋盤工程では、0.001mm 台の精度を要求しています。
検査が加工に先行する:設備の43%は「チェック専用」
精密製造のコストは「作ること」ではなく「正しく作られたことを確認すること」にあります。工場の 596 台の設備のうち、検査設備は 260 台・約43%——三次元測定機、輪郭測定器、投影機、各種ゲージと治具です。一本のペンは、出荷前に書く回数よりも多く測られています。
この体系は ISO9001 のもとで三段階で動きます。事前:工具使用基準・加工程序基準・工程フロー・検査基準の4類の標準文書で、パラメータを先に固定する。事中:初品全検、ロット抜き取り、工具交換時の必検。事後:成品全検とサンプル保管によるトレーサビリティ。問題は工場の外に出る前に止めます。
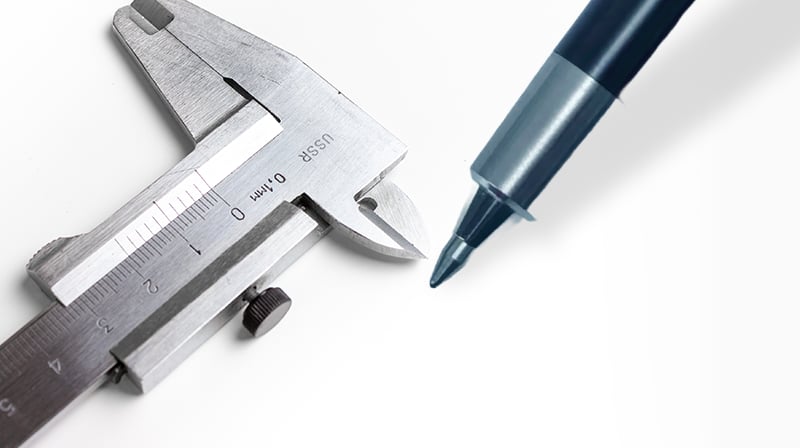
一本のペンの工程連鎖
素材から箱詰めまで:旋削 → ミリングで構造と纹理 → 穴あけ・タップ → バリ取り → 手仕上げ → 表面処理 → 最終検査。他社で省略されがちなのが手仕上げです。CNC は 0.01mm 単位でエッジを出せますが、「手になじむか」はやはり人の手が必要です。機械が手を傷つけないことを保証し、人が手になじむことを確かめます。
他の工法との違い
射出成形はパーティングラインとバリが避けられず、継ぎ目は汚れを溜め、摩耗が早くなります。プレスは単純形状にしか向かず、複雑な内部構造は作れません。手彫りは職人任せで、量産では二本として同じになりません。
CNC は射出成形より材料ロスが大きい。引き換えに得られるのは、密度と安定性、そして壊れない構造です。
CNC の金属ペンは数年使っても軸は美しいまま——剥がれる塗膜も、変形もありません。アルマイト処理したアルミ外装は、長年の把玩でも色褪せません。全13モデルに付ける10年保証の技術的土台はここにあります:壊れる継ぎ目がなく、緩む公差の蓄積もないからです。
そして小ロット定制を可能にする
専用纹理、企業マーク、素材の組み合わせ——数万元の金型は不要で、加工程序の変更だけで対応できます。限定品やコラボ品が迅速に形になるのはこのためです:小ロット、多バッチ、精度は落とさない。