看不见的那道关:我们的检测设备体系
一支笔出厂前要被反复测量多少次?本文公开我们的检测设备构成与分级管控逻辑——检测设备总数占全部加工设备的四成以上,这不是一个数字炫耀,而是「合格」二字的落地方式。
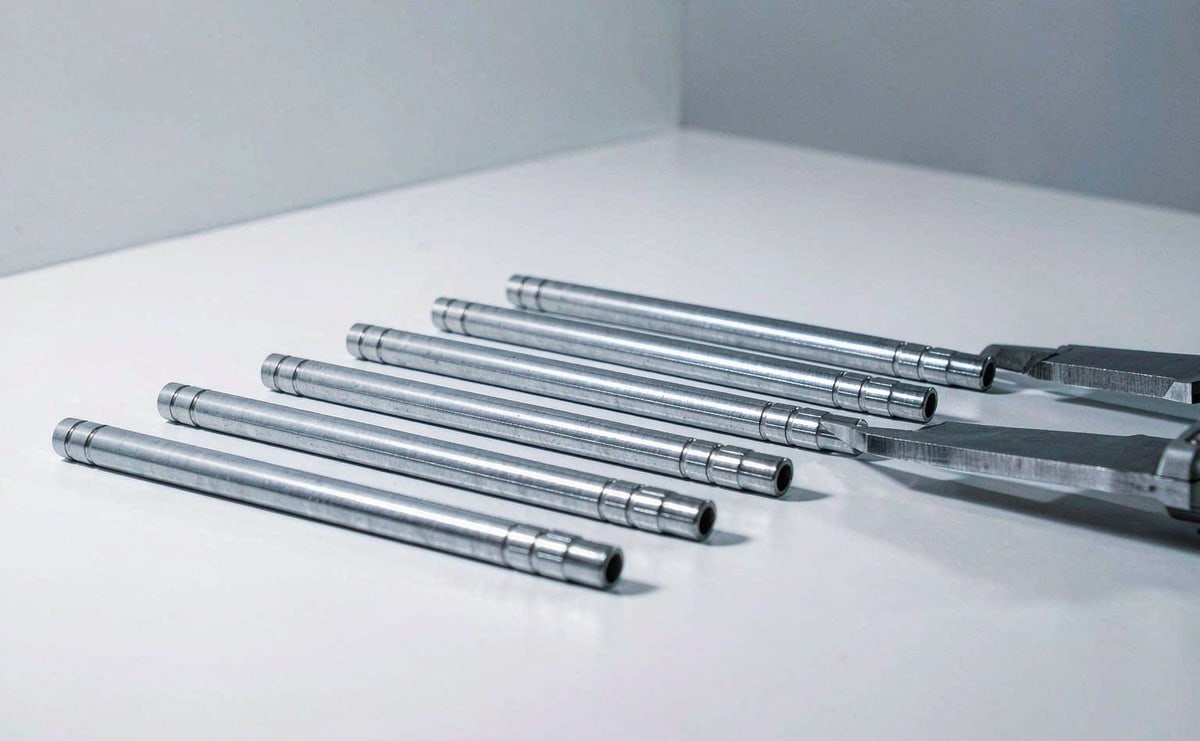
金属笔从棒料到成品要经过多道加工,尺寸公差靠什么保证?答案是检测设备。在我们的设备构成里,检测类设备占全部 596 台件的 260 台——超过四成。这个比例不是用来展示实力,而是说明一件事:产线上的「合格」必须有东西能作证。
三类加工设备与检测的关系
| 设备类别 | 用途 | 台件数 |
| 前工序加工设备 | 数控设备与凸轮自动机等,笔杆等主体成形 | 271 |
| 后工序加工设备 | 前工序之后的再加工,如精雕、抛光、滚光 | 65 |
| 检测设备 | 产品检验与测量 | 260 |
后工序设备数量少,不代表后工序不重要。抛光与滚光直接决定表面观感,量少是因为单台产能高、工艺集中;而检测设备多,是因为测量这件事本身无法被省略——每一件成品都要被独立判定。
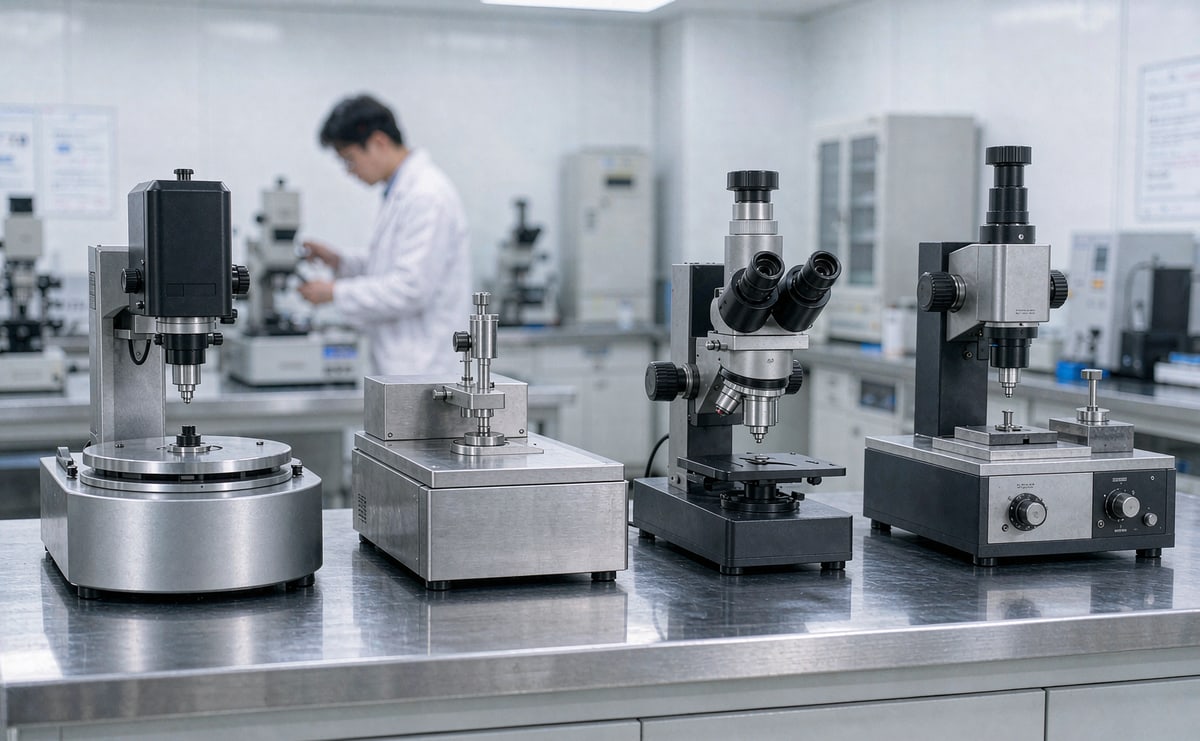
计量实验室里的圆度、轮廓、硬度等仪器(示意图):测量分辨率必须显著优于被检公差,否则读数没有意义
我们用哪些设备测什么
检测设备按被测对象分工,逻辑很直接:
尺寸类——数字测微计、轮廓测量仪、圆度测量仪,用于尺寸公差、圆度与轮廓度判定。这一类对应的是「能不能装配得上、磁吸能不能吸住」。
形貌与表面类——高倍率显微镜与在线影像测量仪,用于观察加工痕迹、表面缺陷与装配状态。这一类对应的是「外观能不能出货」。
可靠性类——盐雾测试仪、疲劳测试仪、防水测试仪,用于表面处理层的耐蚀性、机构反复使用的耐久性与防水性能。这一类对应的是「时间会不会检验出问题的批次」。
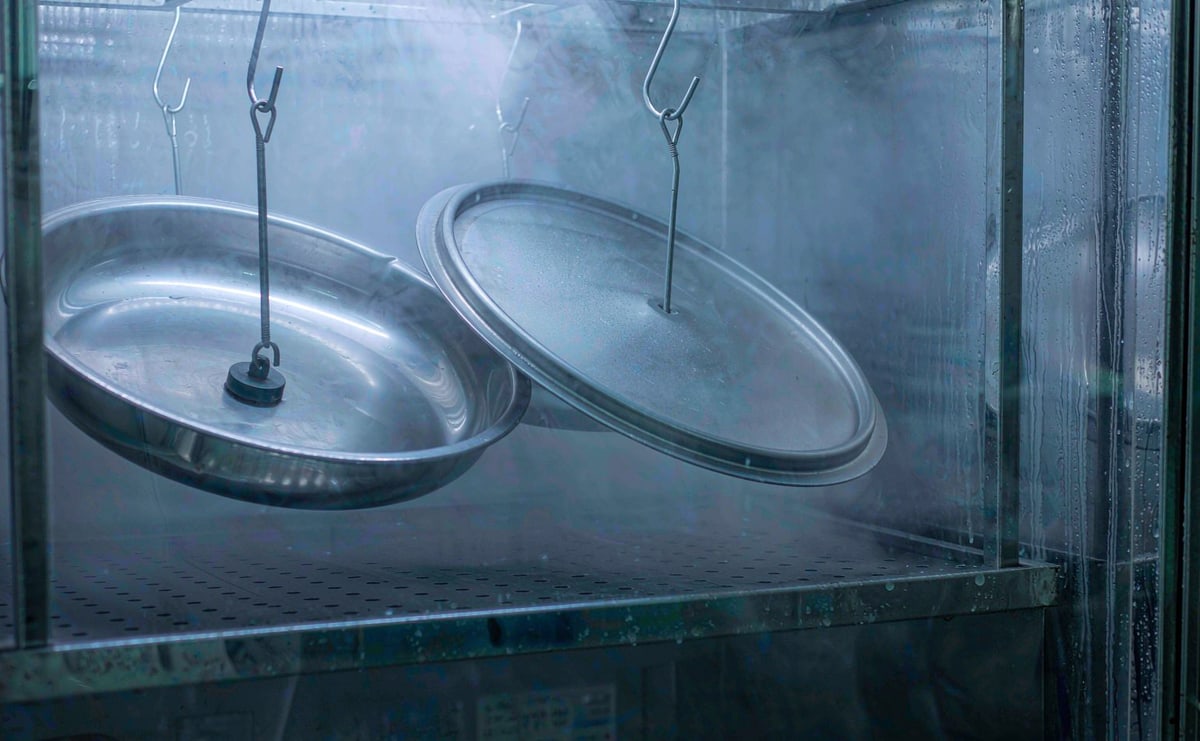
盐雾试验箱中的雾气:表面处理层的耐蚀性要靠这样的加速试验提前暴露,而不是等它到了客户手里才显现
硬度类——硬度测量仪,用于确认材料与表面处理达到预期状态。
分级管控:把瑕疵挡在中间层
设备齐备不等于控制到位。我们的管控方式是把产品按符合程度分为几档:完全符合标准、基本符合(有瑕疵)、不符合需隔离。工作重点放在「基本符合」这一档并建立防火墙,防止瑕疵品蔓延到下一工序。
同时在批次上做双向确认:技术人员保证设备开机后一段时间内的品质,操作人员保证接手后同一段时间内的品质——两个环节都覆盖,才能避免「刚开机合格、接手后走样」。任何一道管控都同等重要,这套体系只是把最基本的部分列出来。
一句话总结:检测设备的意义不是「有多少台」,而是每一个「合格」背后都有一台分辨得足够细的仪器,和一道不允许瑕疵扩散的分级关口。