見えない関門:検査設備がどのような仕組みで動いているか
出荷前のペンは何度測られるのか。検査設備と段階管理の論理をここで紹介します。検査用の設備は全加工の四割以上を占めています。これは見せるための数字ではなく、合格という言葉を現実に落とし込むためのものです。
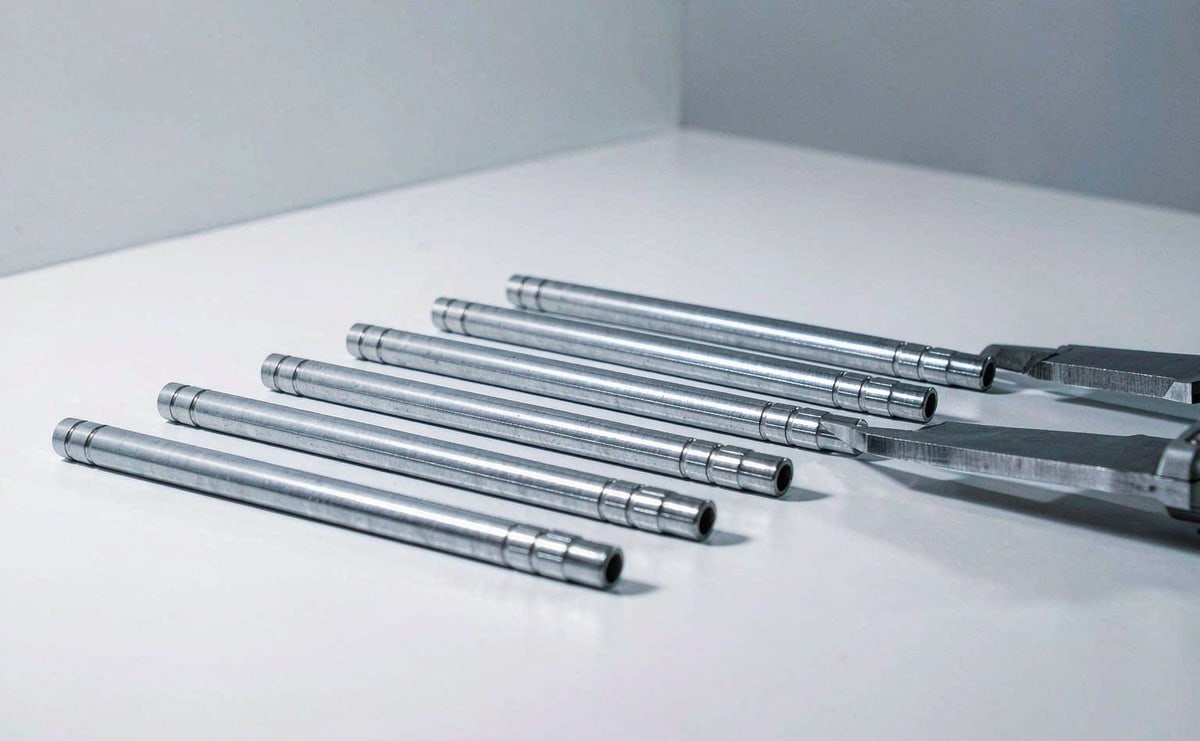
金属ペンが棒材から製品になるまで多くの工程を経ます。寸法公差は何によって保たれるのか。答えは検査設備です。私たちの設備構成では、検査設備は 596 台件のうち 260 台件で、四割を超えています。この比率を自慢するためではなく、生産ライン上の合格を証明できるものが必要だということを示しています。
三種類の加工設備と検査の関係
| 設備の種類 | 用途 | 台数 |
| 前工程の加工設備 | 数控設備やカム自動機など、軸などの本体成形 | 271 |
| 後工程の加工設備 | 前工程の後の再加工、精密切削、磨き、バレル磨き | 65 |
| 検査設備 | 製品の検査と測定 | 260 |
後工程の設備が少ないことは、その工程が重要でないことを意味しません。磨きやバレル磨きは表面の見え方を直接決めるもので、台数が少ないのは単機の生産性が高く工程が集中しているからです。検査設備が多いのは、測定という作業そのものを省略できないからです。完成した一個ごとに独立した判定が必要です。
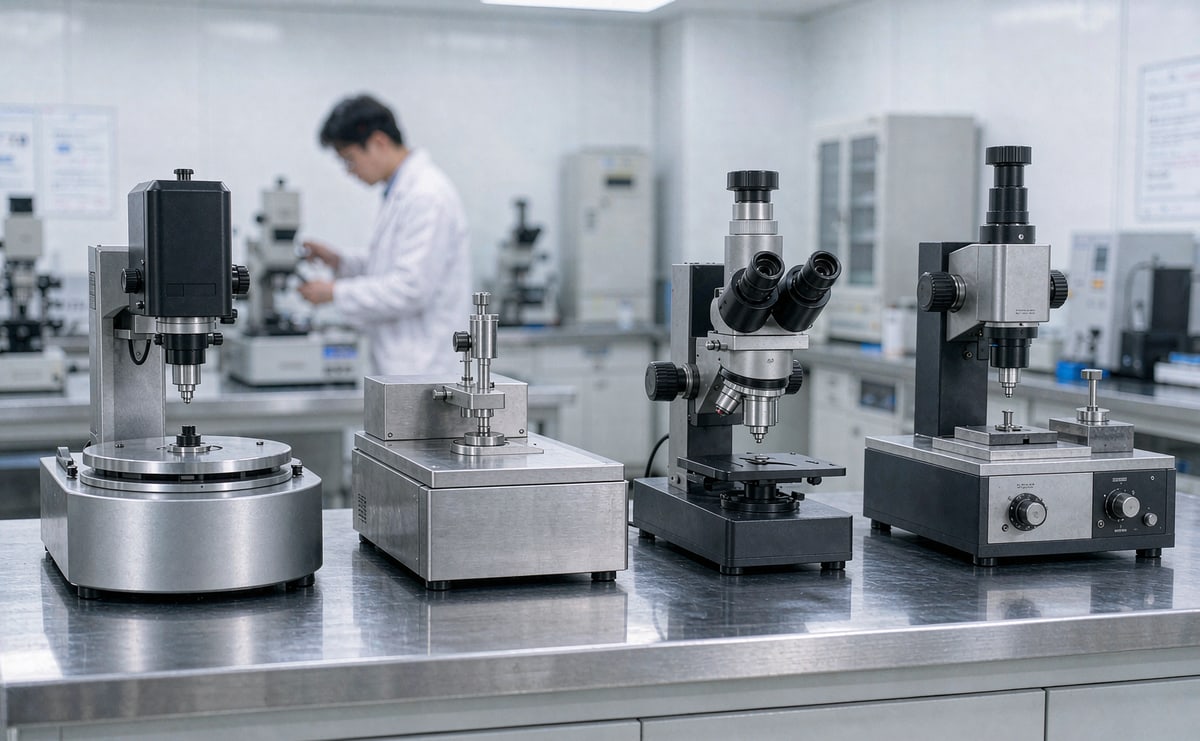
計量ラボの真円度、輪郭、硬度などの測定器(模式図)。測定の分解能は被測定公差より十分細くなければならず、そうでなければ読み取りの意味がありません
何何を測るか
検査設備は測定対象ごとに分担します。論理は単純です。設備の数ではなく、何を確かめているかを見てください。
寸法類——デジタルマイクロメータ、輪郭測定器、真円度測定器。寸法公差、真円度、輪郭度の判定に使います。組み合わさるか、マグネットが吸着するかという問題に対応します。
形状と表面類——高倍率顕微鏡とオンライン画像測定。加工痕、表面の欠陥、組立状態の確認に使います。使用感が出荷できるかという問題に対応します。
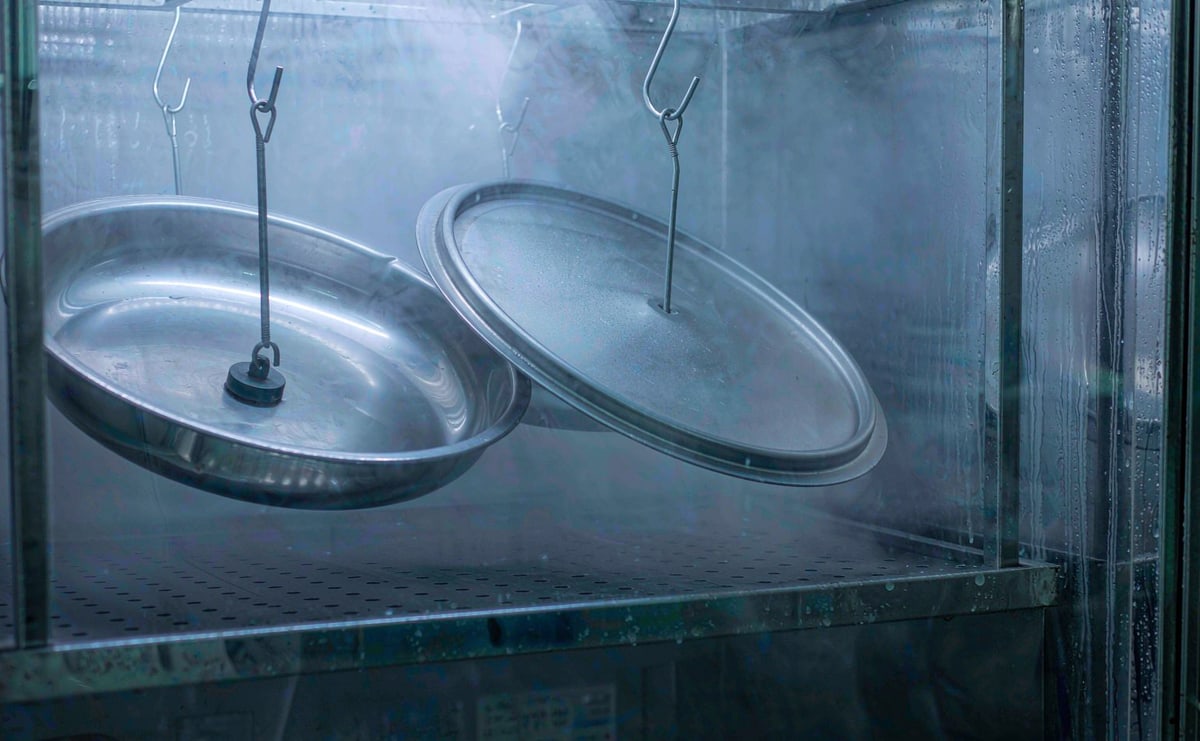
塩霧試験槽の中の霧。表面処理層の耐食性は、このような加速試験で事前に洗い出します。客の手元で初めて現れるのではありません
信頼性類——塩霧、疲労、防水の試験機。表面処理層の耐食性、機構を繰り返し使うときの耐久性、防水性能に使います。時間経過がこのロットの問題を引き出すかという問題に対応します。
硬度類——硬度計。材料と表面処理が想定の状態に達しているかを確認します。
段階管理:傷を中間層で止める
設備が揃っていることは管理が万全であることを意味しません。製品の適合の程度によって段階に分けます。完全に適合、ほぼ適合で傷あり、不適合で隔離、です。重点はほぼ適合の層に置き、防火壁を張って欠陥が次の工程へ蔓延しないようにします。
同時にロットでは双方向の確認を行います。技術者が設備稼働後一定時間の品質を保証し、作業者が引き継いでから同時間の品質を保証します。両方を覆うことで、始動直後は合格だが引き継ぎ後に崩れるという事態を防ぎます。どの段階の管理も同程度に重要であり、この体系は最も基礎的な部分を挙げたものです。
一言でまとめると:検査設備の意味は台数ではなく、すべての合格のうしろに十分に細かい測定器があり、傷の拡散を許さない段階的な関門があることです。